TRUSS4 / CNC és gyártási integráció
A gyártási adat közvetlenül a szabásból a gépig vihető.
Az üzemben előregyártott fa rácsostartóknál a tervezés akkor válik valóban hatékonnyá, ha a gyártási adatot nem kell kézzel újra rögzíteni a fűrésznél. A TRUSS4 a szabásjegyzékből a támogatott berendezésekhez géppel olvasható adatot állít elő, miközben figyelembe veszi az egyes gépek beállított korlátait.
Ez csökkenti a kézi adatbevitel igényét, és lehetőséget ad arra, hogy a szabási feladatok a rendelkezésre álló gépek között a gyártási adottságok szerint legyenek szétosztva.
Akár három fűrész, egy közös gyártási folyamatban.
A program a szabásjegyzék elemeit akár három különböző fűrész között is képes elosztani. Minden elem először az elsőként megadott géphez kerül; ha annak korlátai miatt nem gyártható le, a program a következő gépet vizsgálja.
A harmadik listához nem szükséges vezérlőfájlt rendelni. Így a géppel nem megmunkálható vagy kis darabszámú elemek külön listára kerülhetnek kézi szabáshoz vagy más üzemi megmunkáláshoz.
Mit jelent ez a gyakorlatban?
Nem a gyártási folyamatot kell a szoftverhez igazítani. A meglévő gépek paraméterei beállíthatók, és a TRUSS4 ezek alapján osztja szét a szabási feladatokat.
A vágásoptimalizálás itt nem pusztán geometriai kérdés: a ténylegesen rendelkezésre álló fűrészek, azok méret- és szögkorlátai, valamint a sorozatnagyság is befolyásolja, hogy egy elem melyik gépen gyártható le gazdaságosan.
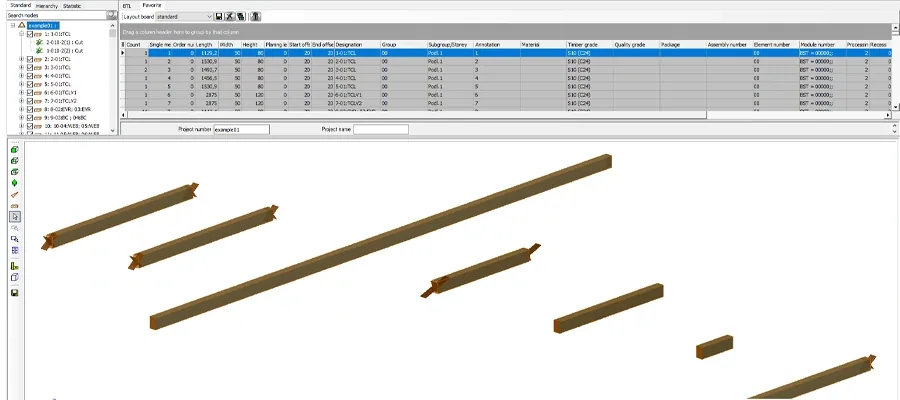
Gépenként külön beállítható gyártási korlátok.
- Fűrész azonosítója
- A berendezések egyértelmű megkülönböztetése a gyártási dokumentációban és a gépi exportban.
- Kimeneti formátum
- Gépenként a támogatott vezérlőformátum választható. Ha egy géphez nincs vezérlőfájl beállítva, az elemekhez dokumentáció továbbra is készíthető.
- Minimális és maximális elemhossz
- Az adott gép csak a beállított tartományon belüli elemeket kapja meg.
- Megmunkálási geometria
- Ék, íves él, ferde vágás, homorú végkialakítás és egyéb speciális megmunkálások gépenként engedélyezhetők.
- Minimális sorozatnagyság
- A kis darabszámú elemek külön kezelhetők, ami például kézi állítású vagy négypengés fűrésznél lehet fontos.
- Vágások száma az elemvégeken
- A megengedett vágásszám korlátozható; négypengés fűrésznél a rendszer a gép kialakításához igazodik.
- Fűrésztípus
- Egypengés vagy négypengés berendezés külön-külön gépi korlátokkal, pengeszögekkel és eltolásokkal.
- Hundegger-azonosítás
- Rövid, hatjegyű kód, a dokumentációval azonos jelölés vagy elem-azonosító használható.
- DePauw-specifikus beállítások
- A leszorítók helyzetéhez és működéséhez kapcsolódó korrekciók is megadhatók.
Forrás: TRUSS4 online súgó — Application options > Saw settings
Támogatott gépi és adatcsere-formátumok.
A gyártáshoz gépi vezérlőadat, a tervezéshez és koordinációhoz pedig rajzi, modell- és táblázatos formátumok állnak rendelkezésre. Az alábbi formátumok a hivatalos TRUSS4 dokumentációban szerepelnek.
- CNC-fűrészek
- BTL · BV · BVN · BVX · MXF · CCC · DEPAUW — Hundegger, Randek és DePauw berendezésekhez, a támogatott géptípusok és verziók szerint.
- Rajzi és CAD-formátumok
- DXF · DWG · DGN — gyártmánytervek, tartókiosztási tervek és további rajzi adatok továbbadásához.
- BIM és modell
- IFC, valamint RXF export AppliCAD felé.
- Dokumentum és táblázatos adat
- PDF · XLS · XML · DOCX — dokumentációhoz, kalkulációhoz és adatátadáshoz.
- Webes 3D megosztás
- A szerkezet térbeli modellje böngészőben megnyitható formában is publikálható.
Forrás: TRUSS4 online súgó és hivatalos verzióleírások. A konkrét gépi kompatibilitást minden esetben az adott berendezés és annak vezérlőszoftvere alapján kell ellenőrizni.
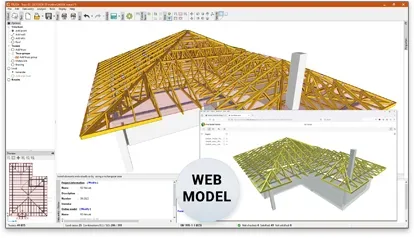
A 3D modell a gyártáson és a szerelésen kívül kommunikációra is használható.
A Truss Projektkezelővel a szerkezet térbeli modellje weben is publikálható. Az ügyfél vagy projektpartner külön szoftver telepítése nélkül, böngészőből tekintheti meg és forgathatja a modellt.
Ez különösen hasznos lehet a tartókiosztás, az összetett tetőgeometria és a helyszíni szerelés előzetes egyeztetésénél.
A szabás és a gépkiosztás közvetlenül hat a gyártási költségre.
A költséghatékony gyártás nem csak a faanyag mennyiségén múlik. Fontos az is, hogy az adott elem melyik gépen gyártható le, hány külön megmunkálást igényel, mekkora a sorozatnagyság, és szükség van-e kézi beavatkozásra.
A TRUSS4 gépi beállításai ezért a vágásoptimalizálás és a gyártási előkészítés fontos részei. A cél az, hogy a szerkezeti modellből olyan gyártási adat készüljön, amely a tényleges üzemi technológiához illeszkedik.
A tényleges költségelőny mindig a konkrét gépparktól, szerkezettől és gyártási folyamattól függ.
Nézzük meg, hogyan illeszthető a TRUSS4 a meglévő gépparkodhoz.
Mondd el, milyen fűrészekkel és gyártóberendezésekkel dolgoztok, milyen formátumokat várnak, és hogyan történik ma a szabási adatok átadása. Megnézzük, hogyan kapcsolható össze a TRUSS4 a jelenlegi üzemi előregyártási folyamattal, és hol csökkenthető a kézi adatbevitel vagy a felesleges újramunka.